

Станок холодной гибки труб: руководство покупателя для верфей
Труба из углеродистой стали DN300 выходит из гибки под чистым углом 45 градусов и показанием манометра овальности 9 процентов. ASME B31.3 ограничивает овальность колпачков на изгибе при 8 процентах номинального диаметра, поэтому катушка становится металлоломом еще до того, как попадает к сварщику. С машиной все было в порядке. Настройка была неправильной, и решение о настройке принимается задолго до заказа машины.
Вот и весь аргумент в пользу осторожности при совершении покупок. Машина для холодной гибки труб оценивается не по наибольшему углу, указанному в ее технических характеристиках, а по тому, насколько повторяемо она производит изгиб, который все еще проходит проверку после выпуска гидравлики. Практический ответ: определите размер машины по наружному диаметру, толщине стенки и минимальному радиусу изгиба, настаивайте на системе оправок и потребуйте документально подтвержденного пробного изгиба именно той марки трубы, которую вы используете. Все остальное — детали, а именно на деталях можно сэкономить деньги.
Что на самом деле делает машина холодной гибки
Холодная гибка формирует трубу при температуре окружающей среды. Ни горелки, ни индукционной катушки, ни печи. При изготовлении труб преобладающим методом является гибка с помощью ротационной вытяжки: гидравлический цилиндр вращает гибочную матрицу, в то время как зажимная матрица удерживает передний конец трубы, нажимная матрица поддерживает прямой конец трубы, а оправка находится внутри отверстия, чтобы сохранить круглое поперечное сечение.
Три силы должны сотрудничать одновременно:
- Сила зажима на ведущем конце, что предотвращает проскальзывание трубы при вращении матрицы.
- Изгибающий момент применяется через матрицу, которая задает угол и радиус.
- Внутренняя поддержка от оправки, которая предотвращает сморщивание внутренней части изгиба и разрушение внешней части.
Нарушив баланс, вы получите классические дефекты: истончение стенок снаружи дуги, сморщивание внутри и овальность на изгибе. Прессовые гибочные устройства прижимают трубу к фиксированной форме. Они быстры на участках конструкции, но при такой геометрии полые трубы слишком легко разрушаются. Для производственных работ важным процессом является ротационная вытяжка.
Прежде чем сравнивать котировки, стоит понять основную механику, и этот простой обзор как работает машина холодной гибки охватывает основы без маркетингового блеска.
Почему предприятия предпочитают холодную гибку горячей гибке
Для большинства судостроительных и технологических труб диаметром примерно до DN600 холодная гибка дешевле, быстрее и более стабильна, чем горячая гибка, при условии, что машина и инструменты соответствуют выполняемой работе. Причина не в том, что тепло по своей сути вредно. Дело в том, что нагрев добавляет этапы: нагрев, контроль температуры, контролируемое охлаждение и иногда термообработку после изгиба для восстановления свойств.
Холодная гибка пропускает все это. Нет окалины, которую нужно шлифовать перед сваркой, нет зоны термического влияния, требующей проверки, и нет деформации из-за неравномерного охлаждения. Что вы действительно получаете, так это деформационное упрочнение, которое немного повышает предел текучести при изгибе и снижает пластичность. В большинстве случаев это приемлемо, но это следует учитывать при работе с тонкими стенками или при низких температурах.
| Фактор | Холодная гибка | Горячая гибка |
|---|---|---|
| Температура формования | Окружающая среда, без преднамеренного нагрева | Обычно от 850 до 950 C. |
| Влияние на основной металл | Деформационное упрочнение, без зоны термического влияния | Изменения микроструктуры, может потребоваться термическая обработка. |
| Состояние поверхности | Чистый, готов к сварке. | Накипь и оксидный слой необходимо удалить |
| Повторяемость | Высокий с ЧПУ и компенсацией пружинения | Более чувствителен к неравномерному нагреву. |
| Типичное использование | Катушки для цеховых труб, судостроительные трубы, малого и среднего диаметра | Очень толстая стенка, очень малый радиус, большой диаметр. |
Определение размеров машины: диаметр, толщина стенок и допуски
Три числа определяют, подойдет ли машина вашему цеху: максимальный внешний диаметр, максимальная толщина стенки при этом диаметре и минимальный радиус изгиба. Если какое-либо из трех в цитате расплывчато, то эту цитату нельзя сравнивать ни с какой другой.
Радиус изгиба указан в диаметрах трубы.
Трехмерный изгиб трубы DN200 имеет радиус осевой линии 600 мм. Три диаметра — это примерно практический уровень для гибки с поворотной вытяжкой. Пять диаметров удобны для объемной работы, а все, что от 10D и выше, легко формовать и легко поддерживать. На крутых поворотах становится неизбежным использование оправок, плашек и дополнительного тоннажа.
Толщина стенки и соотношение диаметра к толщине
Отношение внешнего диаметра к толщине стенки является единственным лучшим показателем сложности. Низкие соотношения, означающие толстую стенку по отношению к диаметру, обеспечивают чистоту формы и редко требуют сложной оснастки. Высокие коэффициенты означают тонкую стенку, а тонкая стенка — это то место, где начинаются морщины и разрушение. Эмпирическое правило, используемое во многих магазинах: при соотношении примерно 20:1 часто бывает достаточно оправки с пробкой, выше этого более безопасным выбором становится шаровая оправка, а при соотношении примерно 50:1 вам следует задавать трудные вопросы о том, достижим ли вообще изгиб.
Два допуска для записи в заказ на поставку
- Овальность. ASME B31.3 ограничивает разницу между максимальным и минимальным диаметром в любом поперечном сечении изгиба до 8 процентов от номинального диаметра.
- Утончение стенок на экстрадосах. Толщина готовой стенки на внешней стороне изгиба должна по-прежнему соответствовать минимальному значению, необходимому для расчетного давления.
Springback принадлежит к тому же разговору. Углеродистая сталь обычно пружинит на 2–5 градусов после снятия нагрузки, и эта величина увеличивается с увеличением радиуса и предела текучести. Система управления, которая автоматически компенсирует пружинение, не является роскошью при серийном производстве; это разница между одной настройкой и одной настройкой плюс постоянная регулировка.
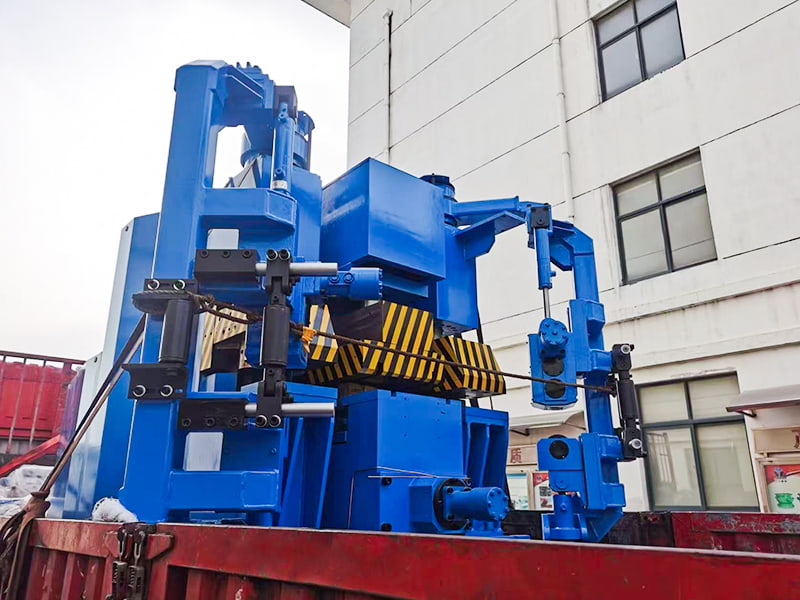 Холодная гибочная машина Серия продуктов: 400T, 600T, 700T и т. д. Машина для холодной гибки использует процесс холодной штамповки для формирования из стальных пластин различных сложных поверхностей корпуса. В качестве основного... Посмотреть продукт →
Марки труб: что гнет чисто, а что сопротивляется
Углеродистая сталь – самый простой случай. Марки A106 B, A53 и API 5L до X70 предсказуемо сгибаются в холодном состоянии при использовании подходящего набора матриц и оправки. Springback остается скромным, и этот процесс хорошо понятен.
Аустенитная нержавеющая сталь – это другой разговор. Марки 304 и 316 твердеют по мере деформации, поэтому материал сопротивляется изгибу тем сильнее, чем дальше вы его толкаете. Инструмент необходимо полировать, радиусы обычно расширяются, а пружина заметно поднимается по сравнению с углеродистой сталью. Дуплексные и супердуплексные сорта снова сложнее и требуют более тяжелых машин и более медленных скоростей подъемника.
Тепло не является ответом в этих случаях. Обычно это больший радиус, лучшая оправка или более медленная формовка. Если поставщик обещает изгиб нержавеющей стали с малым радиусом без использования специальных инструментов, попросите ознакомиться с отчетом о пробном изгибе, прежде чем что-либо подписывать.
Оправки, наборы матриц и управление пружинением
Инструменты определяют качество гибки в гораздо большей степени, чем тоннаж станка. Четыре компонента несут большую часть ответственности:
- Согнуть умереть. Устанавливает радиус центральной линии. Вам нужен один на радиус, а не на угол.
- Зажимная матрица. Захватывает ведущий конец. Изношенная плашка зажима проскальзывает, а проскальзывание превращает хорошую трубу в металлолом.
- Пресс-форма. Поддерживает движение по прямой и часто используется в сочетании с матрицей стеклоочистителя на крутых поворотах.
- Оправка. Пробка, фасонная или шарового типа, соединена стержнем с оправкой и установлена толкателем.
Шаровые оправки являются обычным выбором для тонкостенных труб, поскольку каждый шарик постепенно поддерживает внутреннюю часть дуги по мере продвижения изгиба. Оправки пробки достаточны, когда соотношение низкое и большой изгиб. Пластины Wiper имеют наибольшее значение при обработке алюминия и нержавеющей стали, где материал имеет тенденцию скатываться перед точкой касания.
Контрольный список для покупателя машин для изготовления труб
Прежде чем сравнивать предложения, изложите эти шесть пунктов письменно и отправьте их каждому поставщику. Ответы отделят серьезных строителей от монтажников.
- Номинальный наружный диаметр и максимальная толщина стенки при этом диаметре указываются отдельно.
- Минимальный радиус изгиба выражается кратным диаметру трубы, при этом радиусе ожидается утончение стенки.
- Предлагаемые оси управления: только угол изгиба или угол изгиба плюс подача и вращение.
- Включено ли пробное изгибание трубы вашей собственной марки с толщиной стенки.
- Сроки изготовления штампов и оправок, а также стоимость и наличие запасных зажимных штампов.
- Время ответа службы и местонахождение ближайшего инженера службы поддержки.
Холодная гибка на верфях и при работе с земснарядами
Производство труб на верфях — это мелкообъемная и разнообразная работа. Одно судно перевозит балласт, трюм, топливо, смазочное масло, морскую воду и гидравлические системы с размерами отверстий от DN25 до DN400 и углами изгиба, разбросанными по всему диапазону. Многие катушки являются одноразовыми. В таких условиях реальным пределом возможностей машины является не ее максимальный диаметр; это то, насколько быстро можно заменить набор штампов и как быстро можно установить новую программу.
Дноуглубительное оборудование указывает в другую сторону. Всасывающий и нагнетательный трубопровод земснаряда с фрезой несет абразивный раствор с высокой скоростью, поэтому стенки толстые, и защита от износа имеет большое значение. Изгибы в этом случае формируются с жесткими допусками, поскольку несоответствие монтажного соединения означает вырезание готовой катушки. Мощный станок и правильно подобранный комплект оправок позволяют удерживать эти катушки в пределах допуска.
Обе среды вознаграждают одну и ту же привычку: относиться к изгибу как к контролируемому процессу, а не как к ощущениям оператора. Цеховой инструмент, такой как 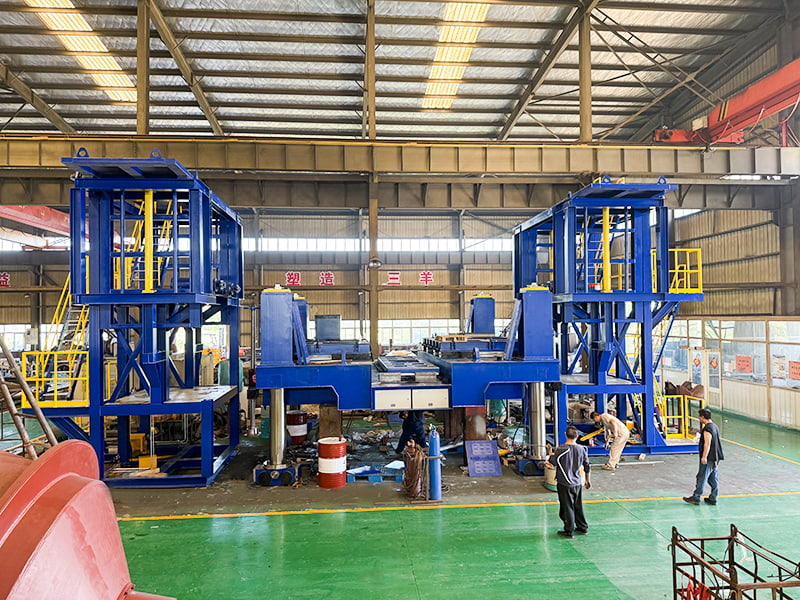 Платформа для установки руля направления Платформа для установки гребных винтов в морской технике представляет собой прецизионную инструментальную систему, разработанную специально для комплексной сборки крупномасштабных судовых двигательных установок... Посмотреть продукт → следует той же логике, обеспечивая стабильную, повторяемую основу, чтобы выравнивание и установка оставались неизменными от одного устройства к другому.
Риски покупки, которые появляются только после доставки
Самая распространенная поломка — это не машина, которая работает неэффективно. Это машина, которая была указана на один размер меньше. Некоторые шаблоны повторяются в разных проектах:
- Производительность указана при номинальном максимальном диаметре, но при самой тонкой стенке, поэтому машина останавливается, как только достигается реальная толщина стенки.
- Одноосное управление в цехе, выпускающем десятки различных катушек в неделю.
- Поставлен один комплект штампов, что превращает смену штампов в узкое место производства.
- Пробные изгибы выполняются на образце трубы, предоставленном строителем, а не на фактическом материале покупателя.
- Отсутствие соглашений о запасных частях, обучении или вводе в эксплуатацию на месте.
Ремонт каждого из них до заказа обходится недорого, а потом — дорого.
Техническое обслуживание и правила безопасной эксплуатации
Гидравлические машины холодной гибки надежны, но они не прощают загрязненного масла и изношенного инструмента. Поддерживайте чистоту гидравлической жидкости и своевременно меняйте фильтры. Проверяйте зажим и нажимные матрицы на предмет износа каждые несколько тысяч изгибов, поскольку матрица, потерявшая свой профиль, приобретет овальную форму задолго до того, как станет выглядеть явно поврежденной. Проверьте прямолинейность стержней оправки и проверьте настройку положения оправки после любой замены инструмента.
В целях безопасности держите руки подальше от зоны закрытия матрицы во время цикла, используйте двуручное управление там, где оно установлено, и никогда не дотрагивайтесь до зоны изгиба, пока машина удерживает давление. Поддерживайте длинную трубу на роликовых опорах, чтобы оператор не сталкивался с весом катушки одновременно с панелью управления.
Часто задаваемые вопросы
Всегда ли для холодной гибки требуется оправка?
Нет. Большие изгибы толстостенных труб часто формируются аккуратно, без внутренней опоры. Как только отношение диаметра к толщине увеличивается, оправка становится экономичным выбором, поскольку она предотвращает образование складок, а не требует последующего ремонта.
Может ли холодная гибка повредить трубу?
Он утончает стенку снаружи изгиба и слегка упрочняет материал. Оба эффекта предсказуемы и управляемы посредством выбора радиуса, инструментов и управления процессом. С другой стороны, неконтролируемый изгиб приводит к образованию лома.
Какой наименьший радиус мне следует проектировать?
Три диаметра — это практический уровень для гибки волочением, а пять диаметров гораздо приятнее с точки зрения оснастки и производительности. Если позволяет компоновка, проектируйте в формате 5D, и машина прослужит дольше.
Сколько времени занимает доставка станка для холодной гибки?
Обработка стандартных гидравлических машин обычно занимает недели, а не месяцы, но специальные комплекты штампов и оправок часто занимают больше времени, чем сама машина. Заказывайте инструменты параллельно, а не потом.
Выбор размера машины — это решение, которое труднее всего отменить, но которое легче всего принять с самого начала. Определите самое большое отверстие, самую тяжелую стенку и самый узкий радиус, а затем убедитесь, что машина может удерживать овальность в пределах 8 процентов и поддерживать утончение стенки в пределах расчетного минимума на реальном пробном изгибе. Сделайте это до того, как будет отправлен заказ на поставку, и через шесть месяцев цех вас не удивит.
Если вам нужно получить второе мнение о мощности и инструментах, прежде чем принять решение, свяжитесь с нашей командой инженеров и отправьте вам ведомость труб и список изгибов.
-
Объяснено влияние экологических норм на конструкцию дноуглубительного оборудования
-
-
 Типы дверей бункера земснаряда: нижние двери, конические клапаны и разъёмная разгрузка с разделенным корпусом
-
 Функция и конструкция портала земснаряда: объяснение путей нагрузки на тягач TSHD
-
 Техническое обслуживание блока шкивов моста земснаряда: пределы износа, смазка и графики
-
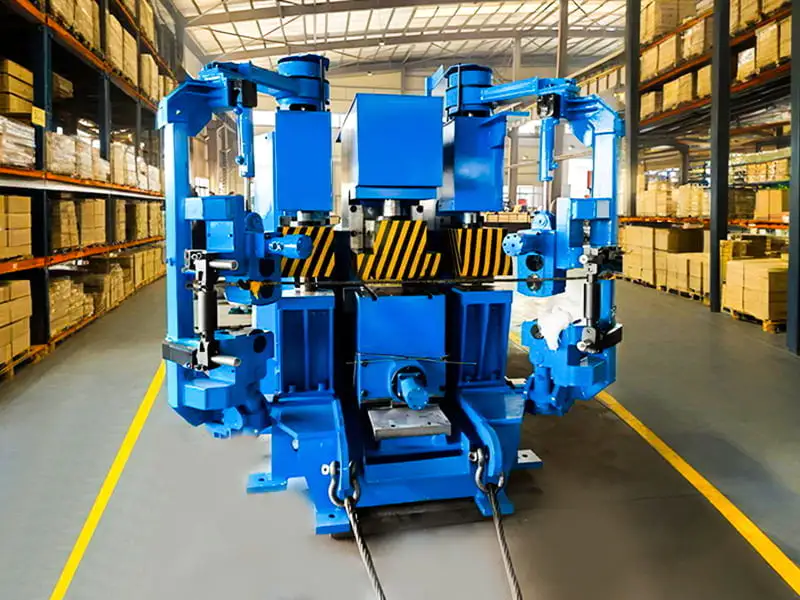 Станок холодной гибки труб: руководство покупателя для верфей
Авторское право2025 Taizhou Sanyang Heavy Machinery Co., Ltd. Все права защищены Производители нестандартной продукции тяжелого машиностроения
Вернуться к началу